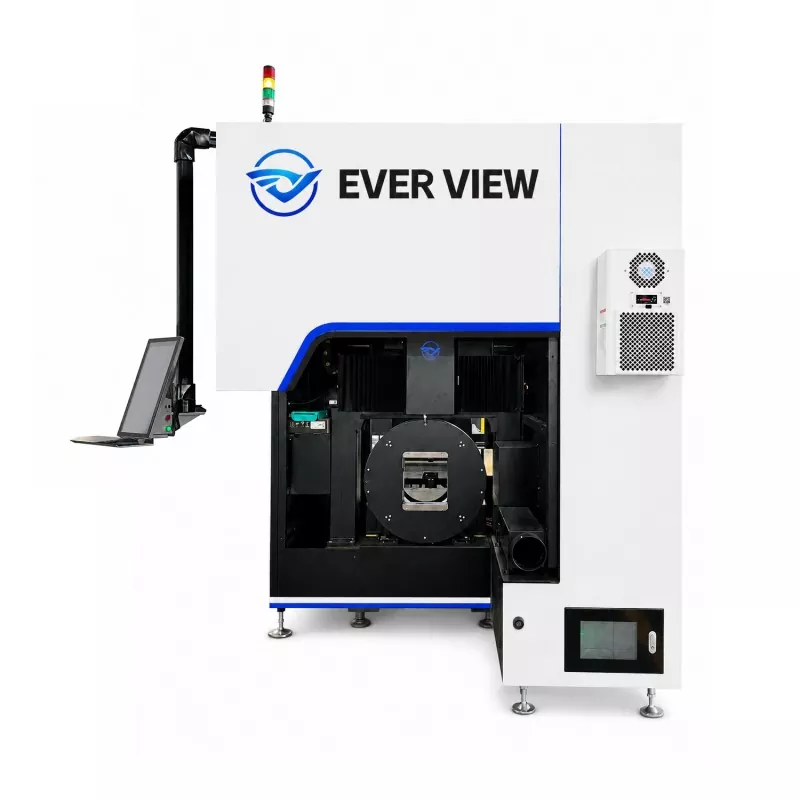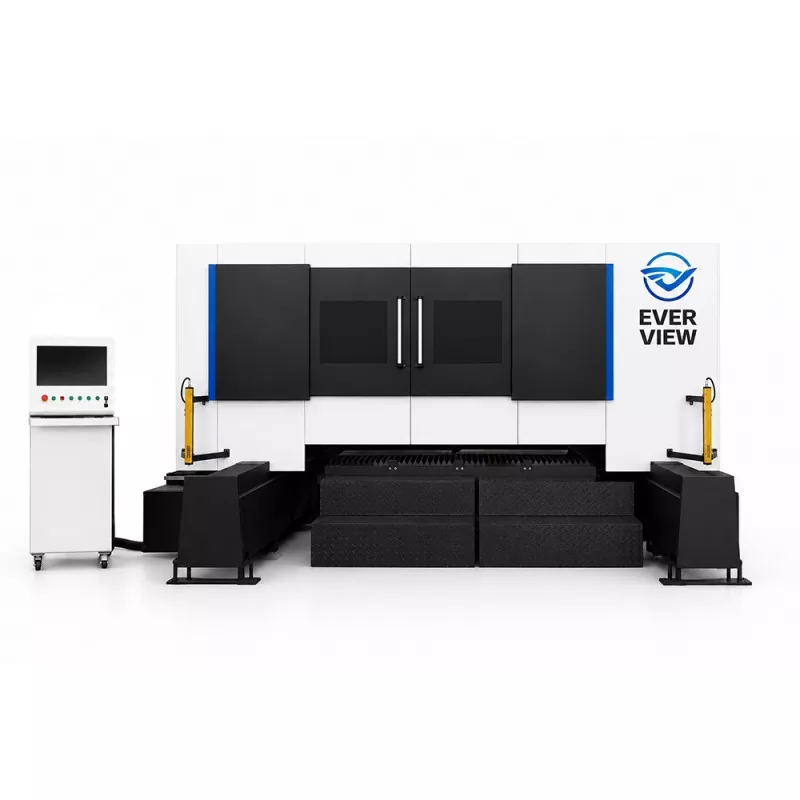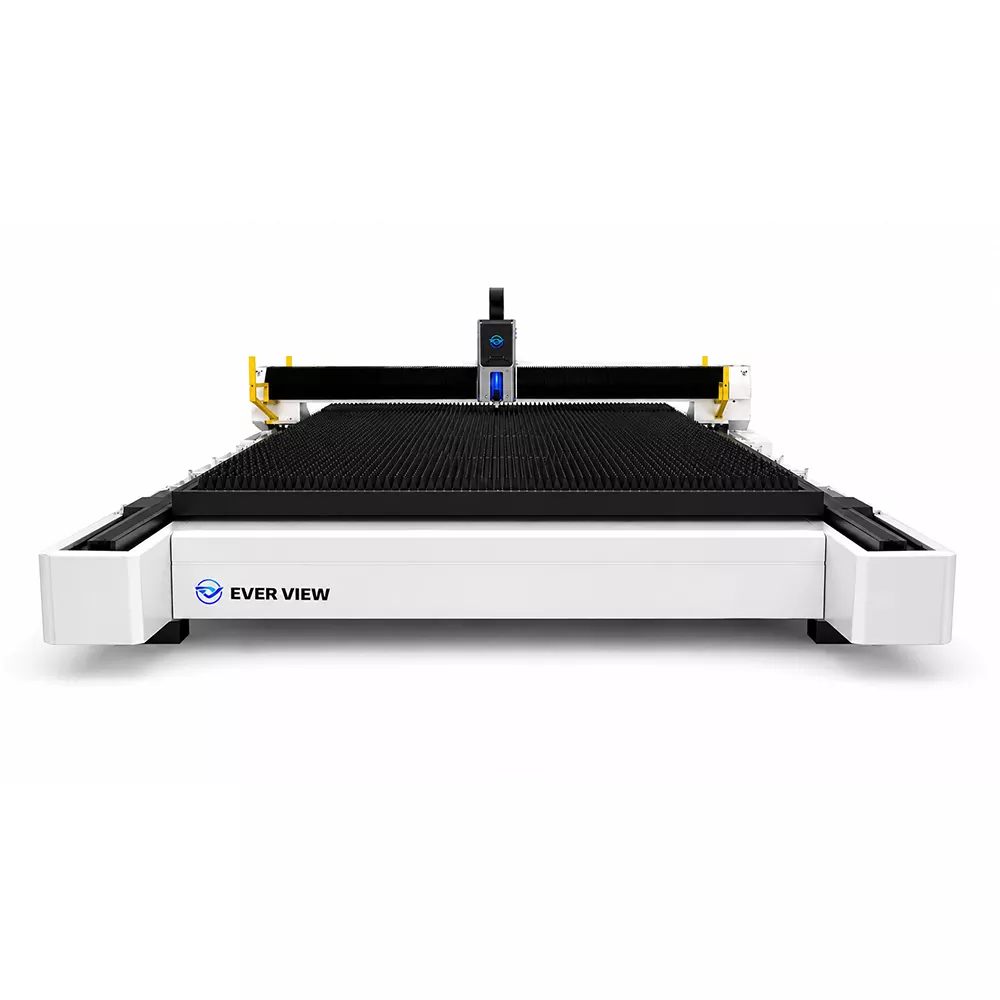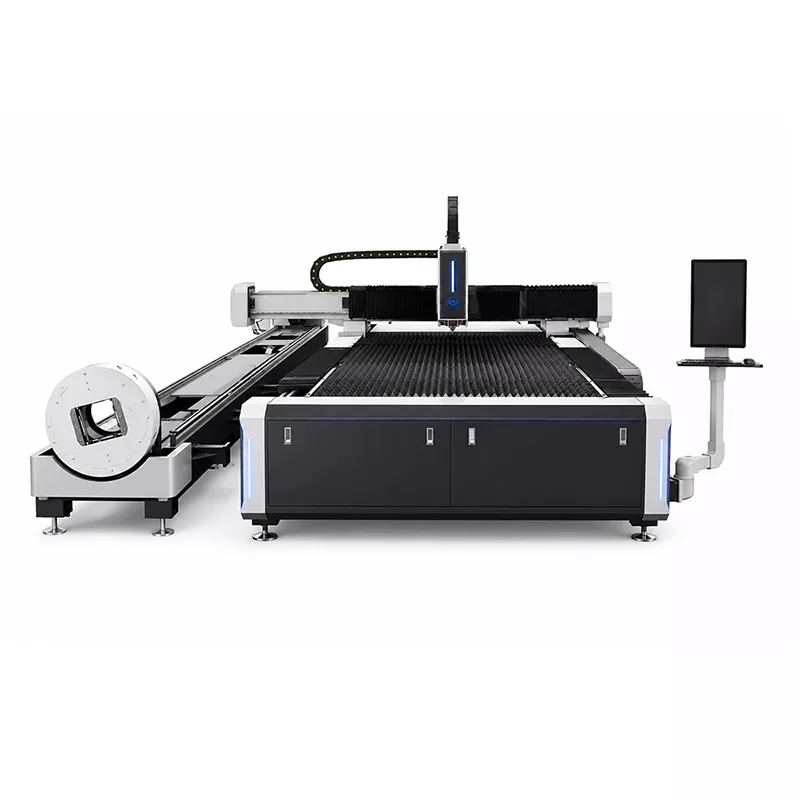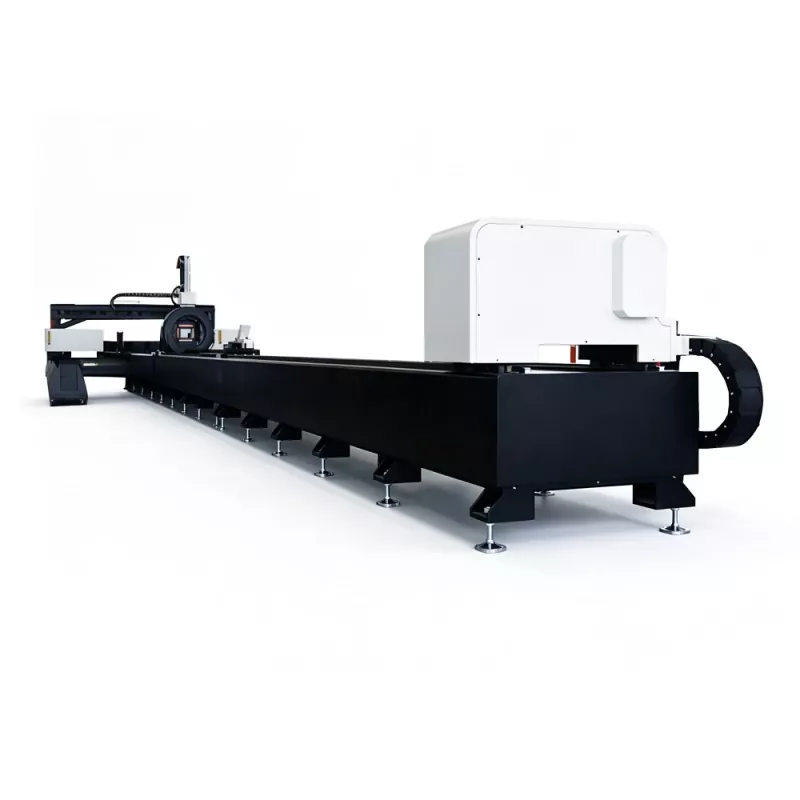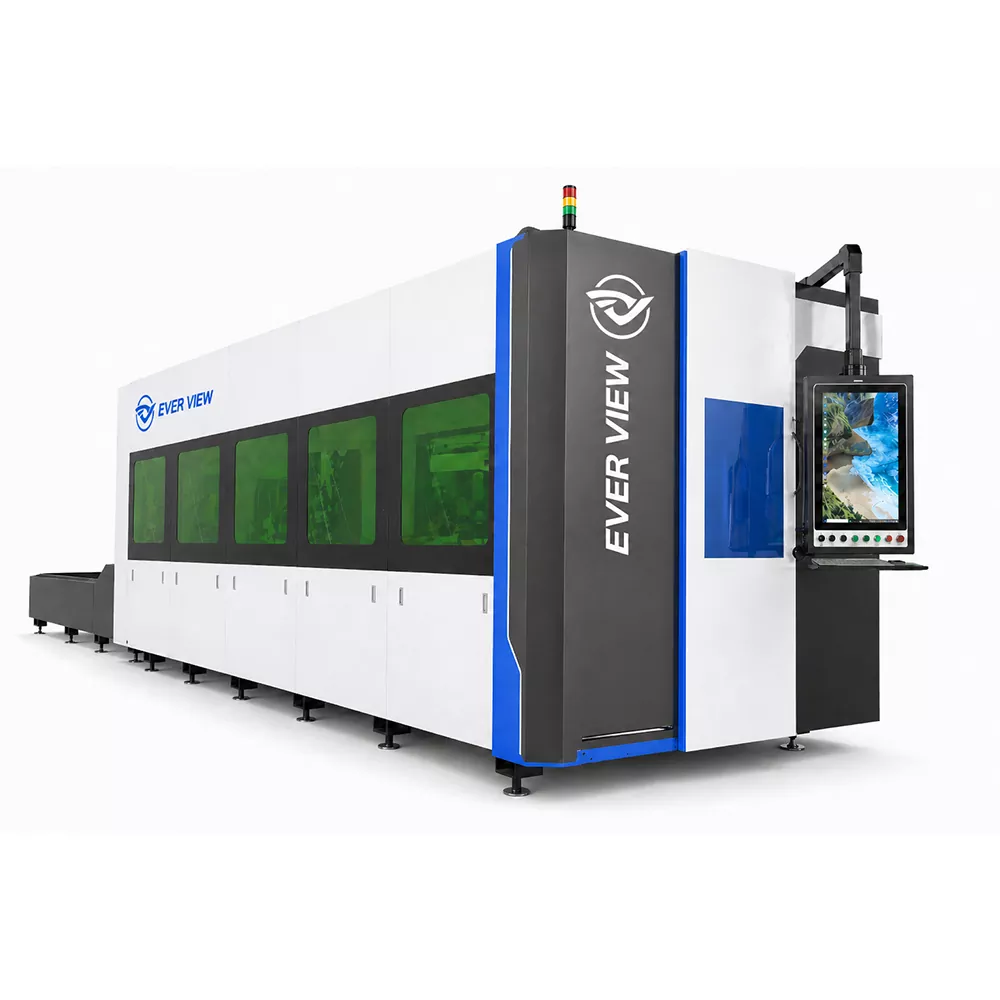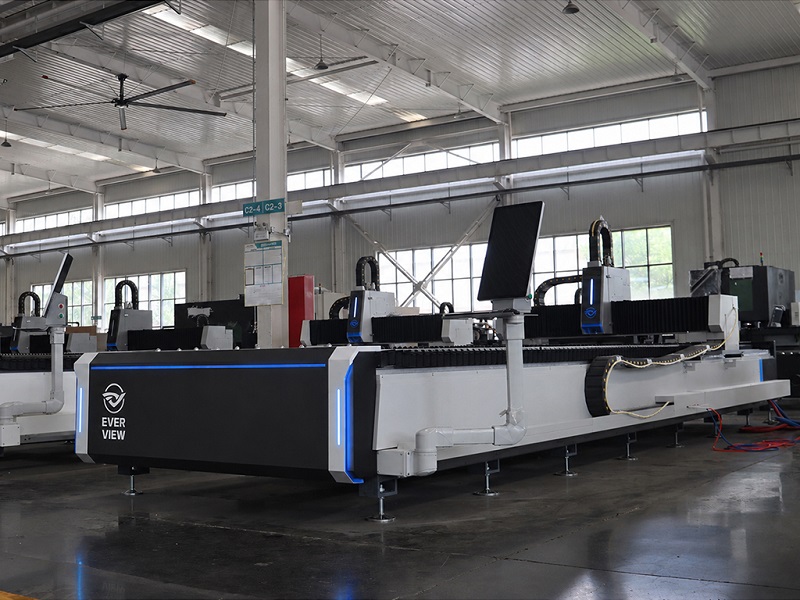
A fiberlaserplateskjæremaskinhjelper produsenter med å behandle metallplater og plater med nøyaktige konturer, smale skjærebredder og fleksibel CNC-kontroll. Å forstå laserkraft, materialtykkelse, skjærekvalitet, driftskostnader og maskinkonfigurasjon er avgjørende for å velge utstyr som oppfyller reelle produksjonskrav.
Denne veiledningen forklarer hvordan fiberlaserplateskjæring fungerer, hvilke materialer den kan behandle, hva som påvirker kutteytelsen og hvordan man vurderer en maskin før man investerer i nytt produksjonsutstyr.
1. Forstå Fiber Laser Plate Cutting Machines
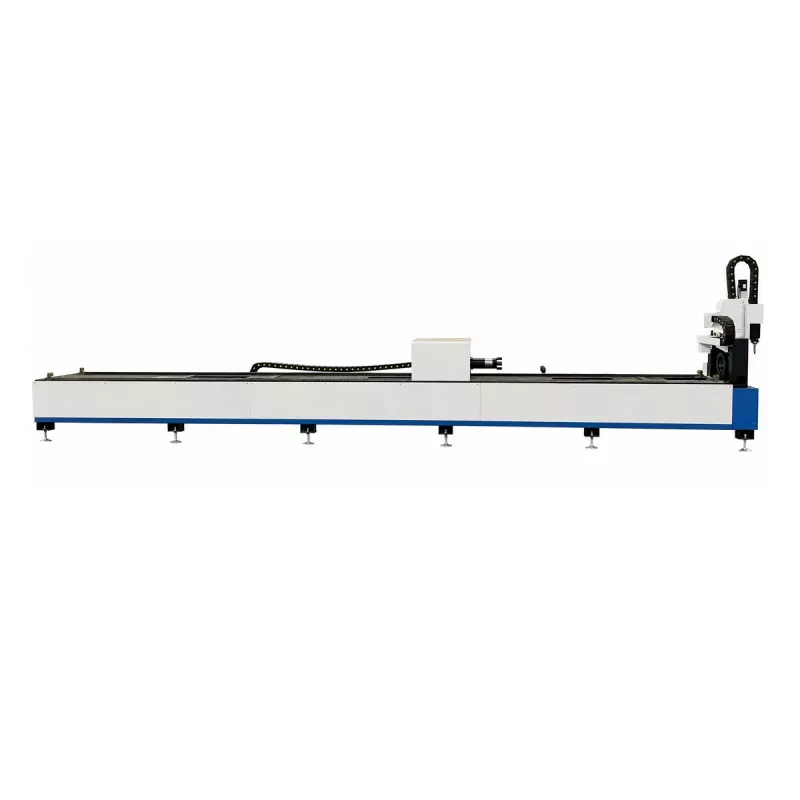
En fiberlaserplateskjæremaskin er et industrielt metallbearbeidingssystem som bruker en konsentrert laserstråle til å kutte programmerte former fra flate metallplater eller plater. En CNC-kontroller koordinerer skjærehodet og bevegelsessystemet, slik at maskinen kan følge komplekse konturer, hull, spor og komponentkonturer med repeterbar posisjonering.
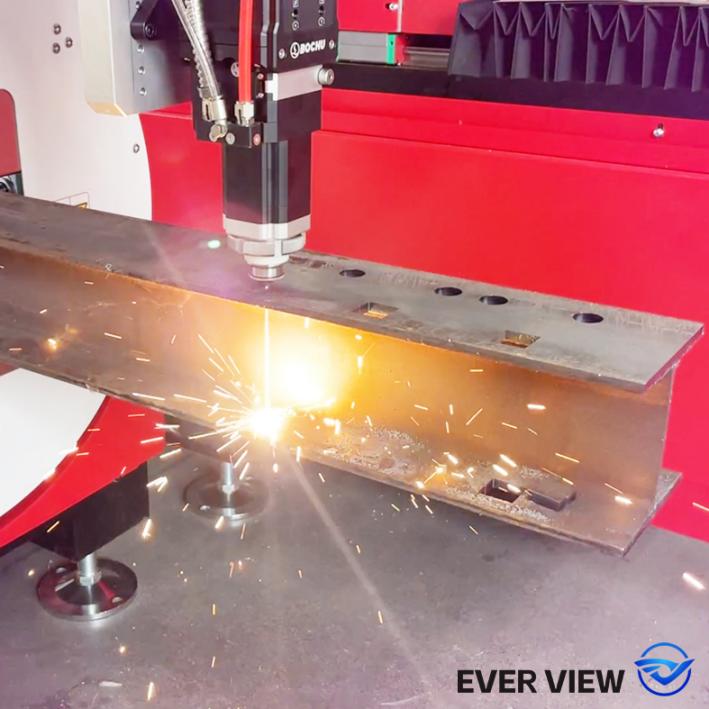
I motsetning til konvensjonell mekanisk skjæring, krever ikke laserbehandling et blad for å komme i kontakt med materialet. Den fokuserte strålen genererer intens varme på et lokalisert punkt, mens en hjelpegass hjelper til med å fjerne smeltet metall fra skjærebanen. Denne prosessen skaper et smalt snitt og kan redusere behovet for ytterligere kantbearbeiding når skjæreparametrene er riktig konfigurert.
Kjernekomponenter i et industrielt system
- Fiberlaserkilde:Genererer laserenergien som brukes til å behandle metallet.
- Laserskjærehode:Fokuserer strålen og leverer hjelpegass til skjæreområdet.
- CNC kontrollsystem:Tolker programmerte skjærebaner og koordinerer maskinbevegelse.
- Bevegelsessystem og maskinseng:Støtt arbeidsstykket og oppretthold stabil, kontrollert bevegelse.
- Kjølesystem:Holder angitte komponenter innenfor det nødvendige driftstemperaturområdet.
- Røykavsug og sikkerhetskapsling:Bidra til å kontrollere prosessutslipp og redusere eksponering for laserfarer.
Disse komponentene fungerer sammen. En laserkilde med høy effekt alene kan ikke garantere utmerkede resultater hvis maskinstrukturen, skjærehodet, bevegelseskontroll, gasstilførsel eller prosessinnstillinger er uegnet for bruken.
2. Hvordan fungerer skjæreprosessen?
Fiberlaserplateskjæring kombinerer optisk energi, kontrollert bevegelse og materialfjerning. Maskinen konverterer en digital tegning til en fysisk metallkomponent gjennom en rekke koordinerte operasjoner.
Trinn 1: Forbered skjæredesignet
Operatøren importerer en kompatibel CAD-tegning til maskinens programmerings- eller nesteprogramvare. Programvaren arrangerer komponenter på metallplaten, etablerer skjærebaner og definerer innføringer, stikkpunkter og andre prosessinstruksjoner.
Trinn 2: Fokuser laserstrålen
Laserkilden genererer en stråle som går gjennom et optisk leveringssystem til skjærehodet. En fokuseringslinse konsentrerer energien til et lite område av arbeidsstykket, og øker den lokale temperaturen til metallet smelter eller gjennomgår den termiske reaksjonen som kreves av den valgte skjæreprosessen.
Trinn 3: Fjern smeltet materiale
En hjelpegass, vanligvis oksygen, nitrogen eller trykkluft der det er egnet, hjelper til med å drive ut smeltet materiale fra snittet. Gasstype og trykk påvirker skjærehastighet, kantoksidasjon, overflateutseende og mengden rester som er igjen på den ferdige delen.
Trinn 4: Følg CNC Cutting Path
CNC-systemet koordinerer bevegelse langs den programmerte konturen. Maskinen gjennomborer platen, følger den angitte banen og fullfører komponenten. Passende akselerasjon, hjørnekontroll, fokusinnstillinger og skjærehastighet er viktig for å opprettholde dimensjonskonsistens.
Trinn 5: Inspiser den ferdige delen
Operatører inspiserer dimensjoner, snittkvalitet, grader, slagg og kantutseende i forhold til produksjonskravene. For krevende komponenter kan en dokumentert inspeksjon av første del bidra til å bekrefte at prosessen er egnet før hele batchen starter.
3. Hvilke materialer kan en fiberlaserplateskjæremaskin behandle?
Fiberlasersystemer er mye brukt til metallproduksjon, men det praktiske skjæreområdet avhenger av laserkonfigurasjon, materialkvalitet, tykkelse, overflatetilstand, hjelpegass og nødvendig kantkvalitet. Ikke alle maskiner kan behandle alle materialer eller tykkelser like godt.
| Materiale | Typiske applikasjoner | Viktige hensyn |
|---|---|---|
| Karbonstål | Strukturelle deler, maskinrammer, braketter og konstruksjonskomponenter | Oksygen kan støtte effektiv kutting; kantoksidasjon og nedstrøms etterbehandlingskrav bør vurderes. |
| Rustfritt stål | Matforedlingsutstyr, kabinetter, arkitektoniske deler og industrielle komponenter | Nitrogen velges ofte for lyse, lavoksiderende kanter, selv om gassforbruk kan øke driftskostnadene. |
| Aluminium | Transportkomponenter, utstyrshus og lette strukturer | Refleksjonsevne, termisk ledningsevne, legeringssammensetning og passende maskinbeskyttelse krever oppmerksomhet. |
| Messing og kobber | Elektriske komponenter, ledende deler og presisjonsmetallprodukter | Reflekterende metallbehandling krever et kompatibelt lasersystem, passende skjæreparametere og passende beskyttelse mot bakrefleks. |
| Andre metallegeringer | Spesialiserte industrideler og skreddersydd fabrikasjonsarbeid | Kompatibilitet og kuttkvalitet bør valideres for de spesifikke legerings- og produksjonsforholdene. |
Bransjer som drar nytte av platelaserskjæring
- Produksjon av tungt utstyr og landbruksmaskiner.
- Produksjon av bildeler og transportutstyr.
- Elektriske skap, kontrollbokser og industriskap.
- Stålproduksjon, konstruksjonskomponenter og metallmøbler.
- Heiskomponenter, kommersielt utstyr og skreddersydde metallprodukter.
For produsenter som håndterer flere produktdesign eller hyppige ordreendringer, kan CNC-programmering forenkle overgangen mellom jobber uten behov for å produsere dedikerte kuttedyser for hver nye kontur.
4. Viktige fordeler for produsenter
Nøyaktig skjæring og konsekvente dimensjoner
Et riktig konfigurert fiberlaser-skjæresystem kan produsere detaljerte konturer, små åpninger og repeterbare komponentprofiler. Dette er verdifullt for produsenter hvis sammenstillinger er avhengige av nøyaktige hullposisjoner, kontrollerte klaringer og konsekvente deldimensjoner. Faktiske toleranser bør bekreftes med den valgte maskinen og representative arbeidsstykker.
Fleksibel behandling for forskjellige bestillinger
Å endre et digitalt skjæreprogram kan være enklere enn å bytte verktøy på en konvensjonell produksjonslinje. Denne fleksibiliteten støtter tilpasset fabrikasjon, små batcher, prototyper og blandede produksjonsplaner. Det kan også hjelpe produsenter med å svare på kundedesignrevisjoner uten å gjenoppbygge dedikert verktøy.
Redusert sekundær prosessering
Når materialvalg og skjæreparametere er passende, kan laserskjæring produsere kanter som krever mindre sliping eller avgrading enn noen alternative prosesser. Den faktiske reduksjonen avhenger av nødvendig overflatefinish, materialtykkelse, gassvalg og kvalitetsstandardene til den ferdige komponenten.
Bedre materialutnyttelse
Nesting-programvare arrangerer flere deler i et ark for å redusere ubrukt plass. Kombinert med smale snitt og godt planlagte skjæresekvenser kan dette forbedre råvareutnyttelsen. Resultatet avhenger av delens geometri, minimumsavstand, resthåndtering og produksjonsplanlegging.
Potensielle produktivitetsforbedringer
Automatiserte kuttebaner, repeterbare programmer og valgfritt laste- eller losseutstyr kan redusere manuell håndtering og støtte mer konsistent produksjon. Den totale gjennomstrømningen avhenger imidlertid også av piercingtid, materialbevegelse, sortering, inspeksjon og tiden det tar å bytte jobb.
5. Hva bestemmer kutteytelsen?
Kutteytelse er det kombinerte resultatet av maskinkonfigurasjon, materialegenskaper, prosessinnstillinger og operatørpraksis. Å evaluere disse faktorene sammen er mer pålitelig enn å velge utstyr basert på laserkraft alene.
Laserkraft og materialtykkelse
Laserkraft påvirker mengden energi som er tilgjengelig for smelting eller prosessering av materiale. Høyere effekt kan utvide det praktiske skjæreområdet eller forbedre gjennomstrømningen under passende forhold. Ikke desto mindre er maksimal annonsert tykkelse ikke nødvendigvis den tykkelsen som en maskin gir best produksjonshastighet, kantkvalitet eller driftskostnad med.
Før du velger en konfigurasjon, identifiser tykkelsene som brukes oftest, det tykkeste materialet som må kuttes regelmessig, og eventuelle sporadiske jobber med maksimal tykkelse. Be leverandøren om skjæredata som samsvarer med dine material-, gass- og kvalitetskrav.
Klippehastighet og fokusposisjon
For høy hastighet kan forårsake ufullstendig penetrering eller slagg på underkant, mens en uegnet lav hastighet kan skape overdreven varme og dårlig kantkvalitet. Fokusposisjon påvirker også energifordelingen i snittet. De riktige innstillingene varierer etter materiale, tykkelse, dyse, gass og maskinkonfigurasjon.
Assist gassvalg
Oksygen kan bidra med ekstra varme under skjæring av karbonstål, mens nitrogen ofte brukes når en lys kant med lav oksidasjon er viktig. Trykkluft kan være praktisk for visse bruksområder når dens trykk, renslighet og fuktighetskontroll er tilstrekkelig. Gassvalg bør balansere kantkvalitet, prosesseringshastighet, nedstrømsoperasjoner og totale forbrukskostnader.
Dyse og optisk tilstand
En skadet dyse, forurenset beskyttelsesvindu eller feil dysejustering kan forstyrre gassstrømmen og påvirke skjæreresultatet. Rutinemessig inspeksjon av forbruksvarer er derfor viktig når kvaliteten forringes uventet.
6. Hvordan velge riktig fiberlaserplateskjæremaskin
Den riktige maskinen bør matche fabrikkens produksjonskrav i dag, samtidig som den gir rimelig rom for fremtidig vekst. En strukturert vurdering bidrar til å forhindre overforbruk på unødvendig kapasitet eller kjøp av et system som sliter med vanlige produksjonsjobber.
Definer material- og tykkelsesområdet ditt
Lag en liste over metallene som behandles hver måned, deres karakterer, tykkelsesfordeling, platedimensjoner og nødvendige kantfinisher. Inkluder prosentandelen av arbeid representert av hver tykkelse i stedet for å stole utelukkende på den tykkeste delen du av og til produserer.
Tilpass arbeidsområdet til din produksjonsarbeidsflyt
Arbeidsbordet skal passe til standard platedimensjoner og delene du har tenkt å produsere. Sjekk lastetilgang, tilgjengelig gulvplass fra fabrikken, materiallagring, kran- eller gaffeltrucktilgang og klaringen som kreves for vedlikehold.
Evaluer den komplette maskinkonfigurasjonen
Sammenlign laserkilden, skjærehodet, CNC-kontrolleren, bevegelseskomponenter, maskinseng, kjølesystem, elektriske krav, ekstraksjonsutstyr og sikkerhetskapsling. Bekreft hvilke varer som er inkludert i den oppgitte prisen og hvilke som er valgfritt tilbehør.
Gjennomgå programvare og automatisering
Bekreft at programmeringsprogramvaren støtter dine tegneformater og neste arbeidsflyt. Hvis produksjonsvolumer rettferdiggjør automatisering, evaluer byttetabeller, automatisk lasting og lossing, resthåndtering og integrasjon med eksisterende produksjonssystemer.
Vurder leverandørstøtte
Installasjon, operatøropplæring, tilgjengelighet av reservedeler, fjerndiagnostikk og vedlikeholdsveiledning påvirker alt utstyrets verdi på lang sikt. Spør hvordan teknisk støtte leveres, hvilke responsordninger som er tilgjengelige, og hvilke forbruksvarer som bør lagerføres lokalt.
Be om et skriftlig teknisk forslag
Et nyttig forslag bør tydelig identifisere maskinkonfigurasjonen, skjæreevnen, verktøykravene, inkludert tilbehør, garantivilkår, leveringsordninger, installasjonsomfang og opplæring. Produksjonspåstander bør støttes av relevante testbetingelser snarere enn brede utsagn som mangler kontekst.
7. Fiberlaser vs. plasma- og CO2-skjæring
Ulike skjæreteknologier passer til ulike kombinasjoner av materialtykkelse, kvalitetsforventninger, produksjonsvolum og investeringsbudsjett. En fiberlaser er ikke automatisk det mest økonomiske valget for enhver metallbearbeidingsoppgave.
| Evalueringsfaktor | Fiberlaser | Plasmaskjæring | CO2 laser |
|---|---|---|---|
| Typiske styrker | Nøyaktig metallskjæring og smale snitt | Robust skjæring av ledende metaller, inkludert mange tykkplateapplikasjoner | Allsidig laserbehandling med etablerte applikasjoner i metaller og ikke-metaller, avhengig av systemdesign |
| Tynne ark detalj | Generelt veldig bra | Kan kreve mer etterbehandling for fine funksjoner | Kan gi detaljert skjæring i kompatible applikasjoner |
| Tykkplate egnethet | Avhenger av kraft, materiale og nødvendig kvalitet | Ofte konkurransedyktig for konstruksjonsplatearbeid | Avhenger av kraft og bruksområde; driftsøkonomi krever evaluering |
| Driftshensyn | Assistere gass, optikk, kjøling og lasersikkerhet | Slitasje på elektrode og forbruksvarer, skjæregass og kantbearbeiding | Gassforsyning, optikk, vedlikehold og materialkompatibilitet |
| Beste valgmetode | Prioriter presisjon, gjennomstrømning og totalkostnad per akseptabel del | Prioriter tykkelse, produksjonsbehov og kostnad per kutt | Tilpass lasersystemet til dets tiltenkte materialområde og prosesskrav |
For tynne og mellomstore metallplater vurderes fiberlaserteknologi ofte for sin kombinasjon av presisjon, automatiseringspotensial og prosesseringsfleksibilitet. For tunge plater kan plasma forbli konkurransedyktig avhengig av toleransekrav og driftskostnader. Det mest hensiktsmessige valget bør bestemmes gjennom representative kuttetester og en fullstendig kostnadssammenligning.
8. Driftskostnader og produksjonseffektivitet
Kjøpesummen er kun en del av investeringen. En pålitelig evaluering bør vurdere kostnadene som påløper samtidig som akseptable deler produseres over maskinens forventede levetid.
Identifiser hovedkostnadskategoriene
- Elektrisitet:Laserkilde, kjølesystem, bevegelsesutstyr, ekstraksjon og hjelpeenheter.
- Assist gass:Oksygen, nitrogen eller trykkluft, inkludert gassgenererings- og behandlingsutstyr der det er aktuelt.
- Forbruksvarer:Dyser, beskyttelsesvinduer, linser der det er aktuelt, og andre erstatningskomponenter.
- Arbeid:Programmering, lasting, lossing, sortering, inspeksjon og vedlikehold.
- Vedlikehold:Planlagt service, reservedeler, feilsøking og teknisk støtte.
- Materialavfall:Nestingseffektivitet, avviste deler, oppsettskrot og ubrukelige rester.
- Nedetid:Produksjonstap knyttet til feil, vedlikehold og venting på deler eller service.
Beregn kostnad per akseptabel del
En nyttig tilnærming er å dele den totale driftskostnaden for en representativ produksjon drevet med antall produserte deler. Inkluder materialbruk der det er relevant, maskindriftskostnader, arbeidskraft, forbruksvarer og etterarbeid. Dette gir en mer meningsfull sammenligning enn kuttehastighet alene.
Produsenter bør også måle faktisk syklustid, inkludert lasting, piercing, skjæring, lossing og inspeksjon. En maskin som kutter raskt, men som krever hyppig intervensjon, gir kanskje ikke den høyeste ytelsen over et helt skift.
Estimer den potensielle avkastningen på investeringen
Ved utskifting av outsourcet skjæring eller eldre utstyr, sammenlign dagens kostnader med de forventede kostnadene ved egen produksjon. Inkluder installasjon, opplæring, finansiering, vedlikehold og realistisk utnyttelse. Ethvert tilbakebetalingsestimat bør være basert på dokumenterte produksjonsvolumer og konservative forutsetninger om fremtidige bestillinger.
9. Vedlikehold og sikkerhet på arbeidsplassen
Forebyggende vedlikehold bidrar til å opprettholde stabil kutteytelse, beskytter nøkkelkomponenter og reduserer produksjonsavbrudd som kan unngås. Operatører bør følge utstyrsprodusentens vedlikeholdsplan og prosedyrene spesifisert for den installerte laserkilden og skjærehodet.
Daglig og rutinemessig vedlikehold
- Inspiser dysene for skade, forurensning og problemer med justering.
- Kontroller optiske beskyttelseskomponenter i henhold til godkjent inspeksjonsprosedyre.
- Overvåk kjølesystemalarmer, temperatur, kjølevæsketilstand og nødvendig strømning.
- Inspiser gasstilførselsledninger, filtre, regulatorer og trykkavlesninger.
- Hold arbeidsbordet og området rundt fritt for oppsamlet skrap og overflødig støv.
- Gjennomgå maskinalarmer og registrer gjentatte problemer med skjærekvaliteten.
- Utfør planlagte smøring og mekaniske inspeksjoner som instruert av produsenten.
Viktige lasersikkerhetspraksis
Industrielle lasersystemer kan utgjøre en alvorlig fare for øyne, hud, brann, elektrisk og røyk. Bølgelengden og kraften til fiberlasere krever spesiell oppmerksomhet fordi nær-infrarød laserstråling kan være usynlig for det menneskelige øyet.
- Bruk et passende kabinett, forriglinger og beskyttelsessystemer som passer til laserklassifiseringen og installasjonen.
- Aldri omgå forriglinger eller bruk med skadede sikkerhetsbarrierer.
- Sørg for effektiv røykavsug og vurder farene forbundet med materialene som kuttes.
- Bruk kun godkjente laserbeskyttelsesbriller der det kreves av den dokumenterte sikkerhetsvurderingen; briller erstatter ikke tekniske kontroller.
- Begrens drift og service til opplært personell etter godkjente prosedyrer.
- Bruk riktige lockout- og isolasjonsprosedyrer før vedlikehold eller reparasjon.
Fasiliteter bør verifisere gjeldende lokale forskrifter, elektriske krav, brannforholdsregler og arbeidssikkerhetsstandarder før installasjon og drift.
10. Sjekkliste for evaluering før kjøp
Før du bestiller en fiberlaserplateskjæremaskin, bruk følgende sjekkliste for å organisere tekniske diskusjoner med potensielle leverandører.
- Er hovedmaterialekvaliteter og produksjonstykkelser dokumentert?
- Passer den foreslåtte laserkraften til vanlige produksjonsjobber, ikke bare sporadisk skjæring med maksimal tykkelse?
- Er arbeidsområdet egnet for standard platestørrelser og planlagt fabrikkoppsett?
- Har prøvedelene blitt testet med representative materialer og kvalitetskrav?
- Er skjærehastighet, eggkvalitet og dimensjonsresultater dokumentert under oppgitte testforhold?
- Er laserkilden, skjærehodet, kontrolleren og inkludert tilbehør tydelig spesifisert?
- Er kravene til strømforsyning, kjøling, trykkluft, gass og avtrekk forstått?
- Har programvarekompatibilitet, nesting-evne og valgfri automatisering blitt vurdert?
- Er installasjon, opplæring, garanti, reservedeler og teknisk støtte vilkår klare?
- Er forventet kostnad per akseptabel del blitt sammenlignet med eksisterende produksjonsmetoder?
En veldefinert innkjøpsprosess hjelper produsenter med å sammenligne leverandører på praktisk produksjonsverdi i stedet for å stole på overskriftsspesifikasjoner. Det skaper også en klar referanse for installasjonsgodkjenning og fremtidige ytelsesvurderinger.
11. Ofte stilte spørsmål
1. Hva brukes en fiberlaserplateskjæremaskin til?
Den brukes til å kutte programmerte former fra metallplater og plater for bruksområder som maskinkomponenter, industrielle kabinetter, strukturelle deler, transportutstyr og skreddersydd metallproduksjon.
2. Hvilke metaller kan en fiberlaserplateskjæremaskin kutte?
Vanlige materialer inkluderer karbonstål, rustfritt stål, aluminium, messing og kobber. Egnetheten avhenger av laserkonfigurasjonen, materialegenskaper, tykkelse, hjelpegass og nødvendig skjærekvalitet. Bekreft kompatibilitet for den spesifikke legeringen før produksjon.
3. Hvor mye laserkraft kreves for plateskjæring?
Den nødvendige kraften avhenger av materialet, tykkelsesfordeling, produksjonsvolum, ønsket hastighet og krav til kantkvalitet. Kjøpere bør prioritere tykkelsene som behandles oftest og validere den foreslåtte konfigurasjonen med prøvekutt i stedet for å velge utelukkende etter maksimal annonsert kapasitet.
4. Kan en fiberlaserskjæremaskin behandle tykke metallplater?
Ja, passende konfigurerte industrisystemer kan kutte tykke metallplater. Den praktiske grensen varierer med laserkraft, metalltype, gass og kvalitetskrav. Kutting nær en maskins maksimale kapasitet kan innebære langsommere prosessering eller andre kantegenskaper, så representativ testing anbefales.
5. Eliminerer fiberlaserskjæring avgrading?
Ikke i alle applikasjoner. Riktig optimalisert kutting kan redusere grader og slagg, men resultatet avhenger av materiale, tykkelse, dysetilstand, gassinnstillinger og kutteparametere. Noen komponenter kan fortsatt kreve kantrengjøring eller andre etterbehandlingsoperasjoner.
6. Er fiberlaserskjæring mer økonomisk enn plasmaskjæring?
Det avhenger av applikasjonen. Fiberlasere kan være attraktive for presisjonsarbeid og tynn-til-middels arkbehandling, mens plasma kan forbli konkurransedyktig for visse tykkplatejobber. Sammenlign utstyrskostnader, gass- og strømforbruk, gjennomstrømning, arbeidskraft, materialutnyttelse og krav til etterbehandling.
7. Hva bør inkluderes i et maskintilbud?
Et detaljert tilbud skal identifisere laserkilde og kraft, arbeidsområde, skjærehode, CNC-system, maskinseng, kjøleutstyr, sikkerhetsbestemmelser, inkludert tilbehør, programvare, installasjon, opplæring, garanti og teknisk støtte. Brukskrav og valgfrie elementer bør også fremgå tydelig.
8. Hvordan kan produsenter opprettholde konsistent skjærekvalitet?
Bruk validerte skjæreparametere, inspiser dyser og optiske komponenter, vedlikehold gass- og kjølesystemer, følg forebyggende vedlikeholdsprosedyrer og registrer prosessresultater. Når kvaliteten endres uventet, sjekk forbruksvarer og maskinalarmer før du foretar store parameterjusteringer.
9. Hvilken informasjon bør kjøpere gi når de ber om et tilbud?
Oppgi materialtyper og kvaliteter, minimums- og maksimumstykkelser, vanlige arkdimensjoner, representative tegninger, forventet månedlig produksjon, nødvendig kantkvalitet, tilgjengelige hjelpemidler og foretrukket automatiseringsnivå. Disse detaljene hjelper leverandører med å anbefale en passende konfigurasjon.
10. Hvorfor bør prøveskjæringen fullføres før kjøp?
Prøveskjæring gir praktisk bevis på hvordan en foreslått maskin håndterer kjøperens faktiske materialer og komponentgeometri. Den lar kjøperen evaluere kuttkvalitet, behandlingstid, dimensjonskonsistens og etterbehandlingskrav før de forplikter seg til investeringen.
Finn den rette løsningen for skjæring av fiberlaserplater for din bedrift
Å velge riktig utstyr begynner med å forstå materialene dine, produksjonsmålene dine, kutte kvalitetskrav og langsiktige driftskostnader. En nøye tilpasset maskinkonfigurasjon kan bidra til å forbedre produksjonsfleksibiliteten, opprettholde konsistent delkvalitet og støtte mer effektiv metallproduksjon.
Jinan Ever View Machinery Technology Co., Ltd.tar gjerne imot henvendelser fra produsenter, metallfabrikasjonsbedrifter og kjøpere av industrielt utstyr som søker fiberlaserskjæringsløsninger. Del dine materialspesifikasjoner, platetykkelsesområde, arbeidsdimensjoner og produksjonsmål for å diskutere en konfigurasjon som passer for din applikasjon.
Kontakt ossfor å diskutere kravene til fiberlaserplateskjæring, be om ytterligere maskininformasjon og utforske en løsning tilpasset dine produksjonsbehov.